
Entrepôt automatisé de petites pièces : bien le choisir
 Emmanuelle
•
29 septembre 2026
Quand les petites références s’accumulent, chaque centimètre compte et chaque seconde perdue finit par peser sur les expéditions. Un entrepôt automatisé pour petites pièces représente une organisation de stockage conçue pour réceptionner, ranger, prélever et expédier des composants de faible taille avec davantage de régularité. Cette approche permet de gagner de la place, de fiabiliser les préparations et d’assurer un meilleur suivi des mouvements. Si vous cherchez à comprendre comment ce type d’installation fonctionne, ce guide vous aide à comparer les options et à choisir plus sereinement.
Dans un atelier, chez un distributeur de pièces détachées ou dans un site e-commerce, le problème revient souvent au même : trop de références, trop de manipulations, pas assez d’espace. C’est justement là qu’un entrepôt automatisé pour petites pièces devient utile, car il structure les flux et limite les erreurs. Vous allez voir comment il fonctionne, quelles technologies existent, comment dimensionner une solution et dans quels cas elle apporte le plus de valeur.
Comprendre le fonctionnement d’un stockage automatisé de petites pièces
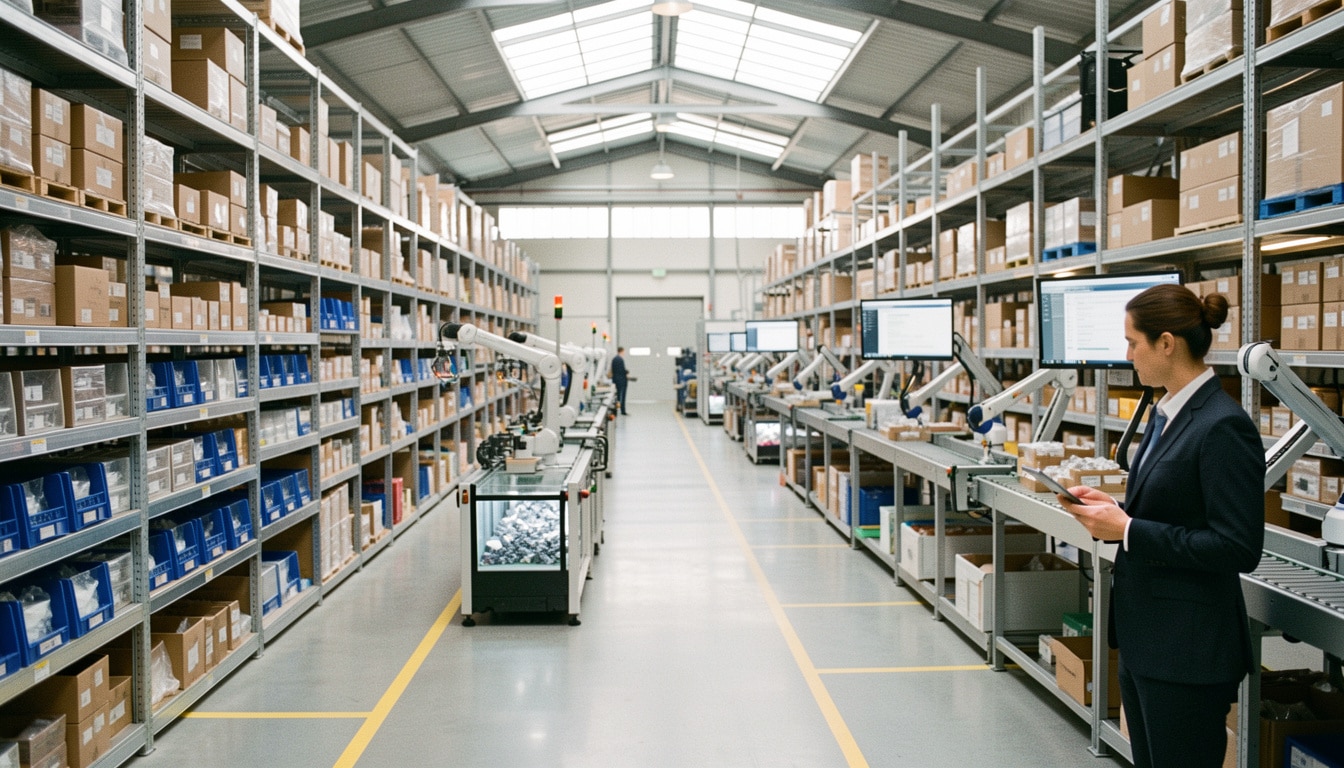
Un système de stockage automatisé pour petites pièces repose sur une idée simple : déplacer la marchandise vers l’opérateur, plutôt que l’inverse. Dans un entrepôt, ce système organise la réception, l’adressage, le stockage, le prélèvement et la sortie avec une logique de flux continue. Pour savoir comment il tient ses promesses, il faut regarder le rôle de chaque système, depuis l’entrée des produits jusqu’à la préparation. L’automatisation apporte alors plus de qualité, car elle réduit les écarts de comptage et sécurise chaque pièce.
Dans la pratique, ce système s’appuie sur des emplacements pilotés, des bacs identifiés et des ordres transmis automatiquement. L’exploitation logistique gagne en lisibilité, car chaque marchandise suit un chemin défini. Pour savoir si cette organisation convient à votre entrepôt, il faut aussi mesurer la préparation des commandes, la variété des produits et le niveau de service attendu. Un bon système automatique aide à assurer la disponibilité sans multiplier les zones de stockage. Il soutient enfin la qualité du produit livré, même quand le flux devient plus soutenu.
Le cycle logistique, de la réception à la sortie
Le cycle commence à la réception, quand la marchandise est contrôlée puis affectée à un emplacement. Ensuite, le système de stockage enregistre l’article, souvent dans un bac ou un compartiment compact. Au moment de la préparation, l’ordre de prélèvement déclenche la sortie automatique de la pièce demandée. L’opérateur n’a plus à parcourir tout l’entrepôt : il valide, contrôle et expédie. Ce fonctionnement fluidifie le flux et permet de savoir précisément où se trouve chaque produit à chaque instant.
Dans un site qui traite des milliers de petites références, ce cycle évite les ruptures de rythme. Le flux reste plus stable, même quand plusieurs commandes partent en même temps. Pour la marchandise fragile ou sensible, la qualité de manutention progresse aussi, car les déplacements manuels diminuent. Le système de stockage devient alors un point central de la préparation, et non un simple espace d’attente. C’est ce qui aide l’entrepôt à mieux absorber les pics.
Ce qui change par rapport à un stockage manuel
Par rapport à un rangement manuel, plusieurs différences sautent aux yeux. D’abord, le système limite les allées inutiles et concentre les mouvements. Ensuite, l’automatisation réduit la dépendance à la mémoire humaine. Enfin, la préparation devient plus régulière, car l’outil guide l’opérateur. Voici les points les plus visibles :
- moins de déplacements dans l’entrepôt et moins de fatigue pour l’équipe ;
- un stockage plus dense, avec davantage de références au mètre carré ;
- une meilleure qualité de préparation grâce au guidage automatique ;
- un système plus simple à suivre pour savoir où va chaque marchandise.
Dans un entrepôt manuel, la pièce est souvent cherchée, déplacée puis reposée plusieurs fois. Avec l’automatisation, le système réduit ces manipulations et améliore la fiabilité. Vous gagnez donc en productivité, mais aussi en visibilité sur le stock réel. C’est un changement très concret, surtout quand le nombre de références grimpe rapidement.
Quelles technologies choisir pour robotiser les petites références ?
Pour robotiser des petites références, il faut d’abord comparer les familles de technologie disponibles. Une solution miniload convient souvent aux bacs standardisés, tandis qu’un shuttle apporte davantage de souplesse dans les allées profondes. Le transstockeur, lui, s’impose quand la hauteur et la densité comptent beaucoup. Chaque technologie répond à une solution différente, selon le débit, la taille des articles et le niveau d’automatisation recherché. Une solution bien choisie doit aussi rester flexible si l’activité évolue.
Le bon choix dépend rarement d’une seule technologie. Dans certains cas, une solution partielle suffit pour robotiser les emplacements les plus sollicités. Dans d’autres, il faut combiner un système automatique fixe avec des véhicules mobiles capables de transporter les bacs vers la zone de picking. Cette logique modulaire permet d’adapter la solution à la charge réelle. Le plus important est de garder une architecture flexible, capable d’évoluer sans tout reconstruire.
Miniload, shuttle et transtockeur : trois logiques différentes
Le miniload travaille souvent avec des bacs ou des cartons de petite taille, dans un système compact et très régulier. Le shuttle, lui, fait circuler les supports dans plusieurs niveaux, ce qui améliore la cadence. Le transstockeur, enfin, se déplace dans une allée pour desservir des emplacements en profondeur ou en hauteur. Ces trois logiques n’ont pas le même usage, mais elles visent toutes à robotiser un stockage dense. Le choix dépend donc de la solution visée et de la structure du bâtiment.
| Technologie | Avantages, limites et cas d’usage |
|---|---|
| Miniload | Très précis, adapté aux bacs, idéal pour un système compact à débit régulier |
| Shuttle | Cadence élevée, architecture évolutive, utile pour un stockage à forte densité |
| Transstockeur | Bonne hauteur d’exploitation, solution robuste, pertinente pour des volumes structurés |
| Robots mobiles | Flexibles, faciles à adapter, efficaces pour un système partiel ou évolutif |
Dans un entrepôt de pièces détachées, on voit souvent une combinaison de technologies : un shuttle pour les références rapides, un transstockeur pour les volumes plus lourds et une solution mobile pour relier les zones. Cette approche évite de surdimensionner le projet. Elle permet aussi de robotiser progressivement, sans bloquer l’exploitation.
Quand les robots mobiles deviennent pertinents
Les robots mobiles prennent du sens quand le site doit adapter ses flux sans lourds travaux. Un véhicule autonome peut transporter un bac, un chariot ou un support vers une zone de préparation. Cette technologie est intéressante en cas de charge variable, car elle suit le rythme réel de l’exploitation. Elle convient aussi quand il faut relier plusieurs cellules de stockage sans construire une installation trop rigide.
Dans une solution mobile, le transport devient plus souple et la circulation des produits plus lisible. Le système peut alors compléter un shuttle ou un transstockeur, au lieu de les remplacer. C’est souvent la bonne réponse pour robotiser partiellement un entrepôt, surtout lorsque l’activité est appelée à grandir. Vous gardez ainsi une marge d’adaptation sans perdre en efficacité.
Choisir une solution mixte selon le niveau d’automatisation
Une solution mixte combine plusieurs briques pour mieux adapter le système à la réalité du site. Par exemple, un transtockeur peut alimenter une zone centrale, tandis qu’un véhicule mobile dessert les postes périphériques. Cette solution hybride limite les zones de friction et facilite l’intégration. Elle convient bien quand le niveau d’automatisation doit progresser par étapes, sans arrêter l’activité.
Le vrai intérêt d’une solution mixte, c’est sa capacité à adapter le système à la variation de charge. Vous pouvez commencer par robotiser les références les plus critiques, puis élargir le périmètre. Cette logique progressive est souvent plus saine qu’un projet trop ambitieux dès le départ. Elle aide aussi à sécuriser l’investissement et à garder un entrepôt lisible au quotidien.
Gagner de la place et mieux organiser le rayonnage
Dans un entrepôt de petites pièces, l’espace se gagne souvent en hauteur plutôt qu’au sol. Un système de stockage automatisé permet d’exploiter chaque mètre utile, de réduire les allées et d’augmenter la densité de rayonnage. Quand la charge reste faible par unité, il devient possible de multiplier les niveaux sans alourdir l’exploitation. Le rayonnage compact transforme alors le stock en blocs plus lisibles, avec moins de mètres perdus entre les emplacements.
Cette logique change la manière d’organiser la marchandise. Au lieu d’étendre le stock sur une grande surface, l’entreprise concentre les produits dans des zones haute densité. Le nombre de bacs augmente, mais la circulation reste plus simple. Pour optimiser l’entrepôt, il faut penser en hauteur, en rotation et en proximité avec la préparation. C’est souvent là que la performance se joue, bien avant le volume total.
Exploiter la hauteur plutôt que l’emprise au sol
Le premier levier consiste à monter en hauteur. Un rayonnage automatisé peut utiliser plusieurs niveaux sur un même mètre carré, ce qui augmente la capacité sans agrandir le bâtiment. Quand la charge par niveau est faible, la structure reste légère et efficace. On peut alors stocker davantage de bacs dans un espace réduit, tout en gardant un accès rapide aux produits. Dans bien des sites, c’est cette verticalité qui fait la différence.
En pratique, cela permet de garder un stock plus important dans le même entrepôt. Le rayonnage devient une ressource stratégique, pas seulement une zone de rangement. Plus le système exploite la hauteur, plus il libère des mètres au sol pour la préparation ou l’expédition. C’est une manière simple de gagner de la place sans déménager.
Réduire les allées et densifier les emplacements
Le deuxième levier consiste à réduire les allées. Moins il y a de circulation libre, plus le rayonnage peut être dense. Un système automatisé rapproche les emplacements et limite les espaces perdus entre les palettes, les bacs et les zones de passage. Le stock devient alors plus compact, tout en restant accessible. Cette densité améliore aussi la lisibilité du niveau d’occupation.
Dans un entrepôt classique, chaque allée prend de la place. Avec le stockage compact, le nombre d’allées diminue et la marchandise occupe mieux le volume disponible. Le système aide ainsi à optimiser le mètre carré, sans sacrifier la sécurité. Pour une entreprise qui manque de surface, c’est souvent un argument décisif.
Organiser les références selon leur rotation
Le troisième levier consiste à classer les références selon leur rotation. Les produits les plus demandés doivent rester proches de la préparation, tandis que les pièces lentes peuvent être placées plus haut ou plus loin. Cette logique réduit les déplacements et améliore le niveau de service. Elle permet aussi d’adapter le rayonnage à la vraie demande, plutôt qu’à une logique figée.
Une bonne organisation du stock commence donc par le nombre de sorties par jour, pas seulement par le nombre total de références. En séparant les bacs rapides des palettes plus lentes, vous optimisez le système de stockage. Le résultat est concret : moins d’attente, moins de mètres parcourus et une marchandise mieux répartie dans l’entrepôt.
Fluidifier le picking et sécuriser les opérateurs
Le picking est souvent le cœur battant d’un site de petites pièces. Quand le système automatise l’acheminement des bacs vers la zone de préparation, l’opérateur n’a plus à traverser l’entrepôt pour chaque ligne de commande. Cela réduit les déplacements, accélère les gestes et améliore la qualité du prélèvement. Dans une logistique tendue, ce gain de fluidité change vraiment le quotidien, surtout quand les flux se multiplient.
Pour le client, le bénéfice se voit dans la régularité des expéditions. Pour l’opérateur, il se traduit par moins de port de charge, moins de fatigue et moins d’erreurs. Un système automatique bien réglé permet aussi d’assurer une meilleure sécurité autour des zones de picking. C’est particulièrement utile en e-commerce, en maintenance ou en distribution B2B, où la rapidité ne doit jamais dégrader la qualité.
Réduire les erreurs de prélèvement
Le premier enjeu du picking reste l’erreur de référence. Quand les articles sont nombreux et proches visuellement, le risque de confusion augmente. Un système automatisé guide le prélèvement et réduit ce risque. La pièce demandée arrive au bon poste, avec une identification claire, ce qui limite les écarts. Cette précision est précieuse pour la qualité de service et pour le suivi client.
Dans une préparation classique, l’opérateur doit souvent vérifier plusieurs fois. Avec un système de picking assisté, le contrôle est intégré au flux. La marchandise est présentée au bon endroit, dans le bon ordre, ce qui sécurise la sortie. On gagne ainsi en fiabilité sans compliquer les gestes.
Sécuriser les gestes et limiter la pénibilité
Le deuxième enjeu concerne la sécurité physique. En robotisant une partie des mouvements, on réduit les torsions, les montées d’échelles et les trajets répétés. L’opérateur travaille dans une zone plus stable, avec moins de charge à porter. Le système automatique protège aussi la marchandise, car les manipulations sont plus régulières.
Cette organisation diminue la pénibilité au quotidien. Dans un entrepôt où le picking est intense, cela compte autant que la vitesse. Moins de fatigue, c’est aussi moins d’erreurs et une meilleure qualité de préparation. Vous améliorez donc à la fois la sécurité et le niveau de service.
Accélérer la préparation sans perdre en précision
Le troisième bénéfice est la vitesse. Quand la préparation est automatisée, les commandes avancent plus vite, mais sans sacrifier la précision. Le système amène le bon produit au bon poste, au bon moment. L’opérateur se concentre alors sur le contrôle final et l’emballage, plutôt que sur la recherche. C’est ce qui permet d’absorber davantage de flux sans dégrader la qualité.
Dans les sites à forte variabilité, cette accélération est décisive. Le picking devient plus stable, même lors des pics. Le système aide à robotiser les étapes les plus répétitives, tout en laissant à l’opérateur le rôle de validation. C’est souvent le meilleur équilibre entre rapidité et maîtrise.
Dimensionner une installation selon le débit et les références
Le dimensionnement d’un système commence toujours par un critère simple : combien de références faut-il traiter, et à quel rythme ? Le nombre d’articles, le débit journalier et le niveau de charge attendu orientent immédiatement la solution. Une entreprise qui gère peu de sorties n’a pas besoin du même système qu’un client avec des pics quotidiens. L’automatisation doit donc être pensée à partir du besoin réel, pas d’une promesse théorique.
La bonne solution dépend aussi des exigences du bâtiment. Hauteur libre, résistance du sol, largeur des accès et niveau de croissance prévue influencent le choix. Un système bien dimensionné assure un stockage cohérent et évite les surcoûts. C’est aussi ce qui permet d’adapter le projet à l’entreprise sans bloquer l’exploitation future.
| Critère | Effet sur le choix |
|---|---|
| Nombre de références | Détermine la capacité et la densité de stockage |
| Débit de commandes | Oriente vers un système plus ou moins rapide |
| Niveau de charge | Influe sur la structure et la technologie |
| Exigence de croissance | Favorise une solution évolutive et flexible |
Ce tableau aide à relier les critères au bon arbitrage. Si le débit reste faible, une solution compacte peut suffire. Si la charge devient partielle, un système modulaire est souvent plus pertinent. Si le débit est soutenu, il faut une technologie capable d’absorber les pointes sans rupture de rythme. L’enjeu est d’aligner l’installation sur l’usage réel du client.
Mesurer le volume réel avant de choisir
Avant de robotiser, il faut mesurer le volume réel de stockage. Beaucoup de projets se basent sur un stock théorique, alors que la rotation quotidienne raconte une autre histoire. Le nombre de lignes, le niveau de préparation et la fréquence des sorties donnent une vision plus juste. Cette mesure évite de surdimensionner le système et aide à choisir une solution adaptée.
Un bon diagnostic prend aussi en compte les références lentes et rapides. Les plus actives doivent être traitées différemment, car leur débit n’est pas le même. En observant le volume réel, vous pouvez mieux répartir la charge et ajuster la technologie au besoin.
Prendre en compte la croissance future
Un projet d’automatisation ne doit pas seulement répondre à aujourd’hui. Il doit aussi absorber la croissance future, qu’il s’agisse du nombre de références, du débit ou du niveau de charge. Une solution trop rigide devient vite un frein. À l’inverse, un système évolutif permet d’ajouter des capacités au fil du temps.
Cette projection est essentielle pour l’entreprise. Si vous anticipez une hausse de 20 à 30 % des commandes sur 18 mois, mieux vaut choisir une architecture extensible. Le bon critère n’est donc pas seulement la taille initiale, mais la capacité à suivre l’activité.
Relier le débit aux contraintes du bâtiment
Le débit attendu doit toujours être confronté aux contraintes du bâtiment. Une installation rapide mais trop lourde pour la structure n’est pas une bonne solution. De même, un système performant sur le papier peut devenir inadapté si les accès sont trop étroits ou si la hauteur manque. Le dimensionnement doit donc rester concret.
En reliant le débit, la charge et la configuration du site, vous évitez les mauvaises surprises. C’est souvent cette étape qui fait la différence entre un projet fluide et un projet compliqué. Une solution bien calibrée soutient l’exploitation au lieu de la contraindre.
Intégrer la solution dans l’écosystème logistique existant
Une automatisation réussie ne vit jamais seule. Elle doit dialoguer avec le système d’information, les flux internes et les sorties transport. Dans un entrepôt, le système de stockage doit remonter les données au WMS, au pilotage des stocks ou à la supervision de production. Cette connexion permet de garder une logistique cohérente, du produit entrant jusqu’au colis expédié.
Le plus important est d’aligner les processus. Si le stock n’est pas synchronisé avec les mouvements réels, la qualité se dégrade vite. Une solution automatique bien intégrée aide au contraire à fiabiliser la marchandise, à mieux préparer les expéditions et à suivre les palettes ou les bacs en temps réel. C’est une base solide pour une entreprise qui veut robotiser sans casser son organisation.
Connecter l’installation au WMS et au pilotage des stocks
Le WMS joue le rôle de chef d’orchestre. Il envoie les ordres, suit les emplacements et met à jour le stock. En reliant le système d’automatisation au WMS, vous gagnez en traçabilité et en qualité de données. Le stock devient plus fiable, ce qui aide aussi le client final. Cette connexion est indispensable pour garder une vision claire de chaque produit.
Le pilotage des stocks gagne alors en précision. Les mouvements sont enregistrés automatiquement, sans ressaisie inutile. Le système peut aussi remonter les alertes de rupture ou de surcharge. C’est une base essentielle pour une exploitation plus fluide.
Prévoir une montée en charge progressive
Une montée en charge progressive reste souvent la meilleure option. On commence par une zone, une famille de produits ou un flux précis, puis on élargit. Cette approche limite les risques et permet de valider le système en conditions réelles. Elle convient bien aux entreprises qui veulent robotiser sans immobiliser tout le site.
Le transport interne peut aussi évoluer par étapes. Un véhicule mobile peut d’abord desservir une seule zone, puis compléter d’autres flux. Cette logique progressive sécurise l’exploitation et laisse le temps d’ajuster les processus. Vous gardez ainsi un système souple, capable de suivre la croissance.
Connaître les limites avant de robotiser
Avant de lancer le projet, il faut aussi connaître les limites. Une automatisation demande un paramétrage précis, une maintenance suivie et des flux stables. Si les références changent trop souvent ou si le bâtiment est très contraint, le système peut perdre en efficacité. Il faut donc vérifier la compatibilité entre l’outil et l’usage réel.
Un autre point concerne le transport des produits lourds ou atypiques. Tous les formats ne se prêtent pas à la même solution. En gardant ces limites en tête, vous évitez les promesses trop larges. C’est ce réalisme qui permet à l’automatisation de rester utile dans la durée.
FAQ – Questions fréquentes sur l’automatisation des petites pièces
Qu’appelle-t-on exactement un stockage automatisé pour petites pièces ?
C’est un système qui organise la réception, le rangement, le prélèvement et la sortie de petites références avec un minimum de déplacements manuels. Il vise à sécuriser le stockage, à fluidifier le picking et à améliorer la qualité de préparation.
Quelles technologies conviennent le mieux à un faible débit ?
Pour un débit modéré, une solution compacte ou partielle suffit souvent. Un shuttle léger, un miniload simple ou une architecture mixte peuvent répondre au besoin sans surdimensionner le système. L’important est de garder une technologie flexible.
Comment savoir si une automatisation est pertinente pour mon site ?
Il faut regarder le nombre de références, le débit de commandes, la charge au sol et la place disponible. Si vos déplacements sont nombreux, si le picking prend du temps ou si le stock devient difficile à suivre, l’automatisation devient sérieuse.
Un système automatisé remplace-t-il totalement les opérateurs ?
Non, il transforme surtout leur rôle. L’opérateur contrôle, valide, prépare et supervise, tandis que le système prend en charge les mouvements répétitifs. Le gain se fait sur la qualité, la sécurité et le débit, pas sur la disparition totale des équipes.
Quels sont les principaux avantages sur la qualité de préparation ?
Le principal avantage est la réduction des erreurs de picking. Le système amène la bonne référence au bon poste, ce qui améliore la précision et la fiabilité. Le client reçoit alors une commande plus conforme, avec moins d’écarts et moins de retours.
Peut-on faire évoluer la solution après l’installation ?
Oui, si l’architecture a été pensée pour cela. Une solution modulaire permet d’ajouter des capacités, de nouveaux flux ou des véhicules mobiles. C’est souvent la meilleure manière d’accompagner la croissance sans repartir de zéro.
Quels points vérifier avant de lancer le projet ?
Vérifiez le volume réel de stockage, le débit, la rotation des références, la hauteur disponible, la compatibilité avec le WMS et les contraintes de transport interne. Ces points donnent une base solide pour choisir un système cohérent et durable.

Vous aimerez aussi
 Logistique

 Logistique
 Logistique
 Logistique