
Usinage du plexiglas : coupe, pliage et finitions
 Emmanuelle
•
18 octobre 2026
Quand une plaque doit devenir une pièce utile, propre et durable, tout se joue dans les premiers gestes. L’usinage plexiglass représente l’ensemble des opérations qui transforment ce matériau transparent en élément précis, qu’il s’agisse de découpe, de pliage ou de finition. Comprendre ses contraintes avant d’agir est essentiel, car la chaleur, la pression et l’outil influencent directement le résultat. Bien maîtrisé, il permet un rendu net, une tenue fiable et une mise en forme plus simple.
Comprendre le plexiglas avant de le travailler
Le plexiglas, ou PMMA, est un plastique rigide et transparent souvent choisi pour sa légèreté. Dans l’atelier, ce matériau réagit différemment selon son application : enseigne, protection, capot ou pièce décorative. Son comportement dépend aussi de sa fabrication. Le plexiglas coulé supporte souvent mieux la précision, tandis que l’extrudé reste plus courant pour des découpes simples. C’est là que la technique compte : un bon réglage offre un bord net, sans casse, et un meilleur rendu au détail.
Avant de lancer une opération, il faut relier le matériau à son usage. Une application technique demande souvent plus de précision qu’un projet décoratif. Le froid aide parfois à stabiliser la plaque, mais une coupe mal préparée peut marquer le plastique. En pratique, le plexiglas reste un bon choix si vous cherchez une solution simple, à condition d’adapter la méthode et l’outil au bon format.
Plexiglas, PMMA ou plexiglass : de quoi parle-t-on exactement ?
On parle du même matériau, mais sous des noms différents. Plexiglas est un nom courant, plexiglass une variante d’usage, et PMMA la dénomination chimique. Pour vous, la différence importe surtout au moment de choisir la bonne technique. Dans un atelier, ce plastique sert à créer une pièce claire, stable et légère, que l’on peut adapter à de nombreuses application.
Pourquoi ses propriétés changent la manière de couper et de finir
Sa rigidité et sa transparence imposent une précision constante. Si l’outil chauffe trop, le plastique peut fondre au lieu de se couper franchement. C’est pourquoi la finition doit rester progressive : un passage trop brutal laisse un bord moins net. Le meilleur réflexe consiste à travailler par étapes, avec une avance régulière et un geste simple, pour offrir un résultat propre.
Choisir la bonne méthode pour couper sans abîmer la plaque
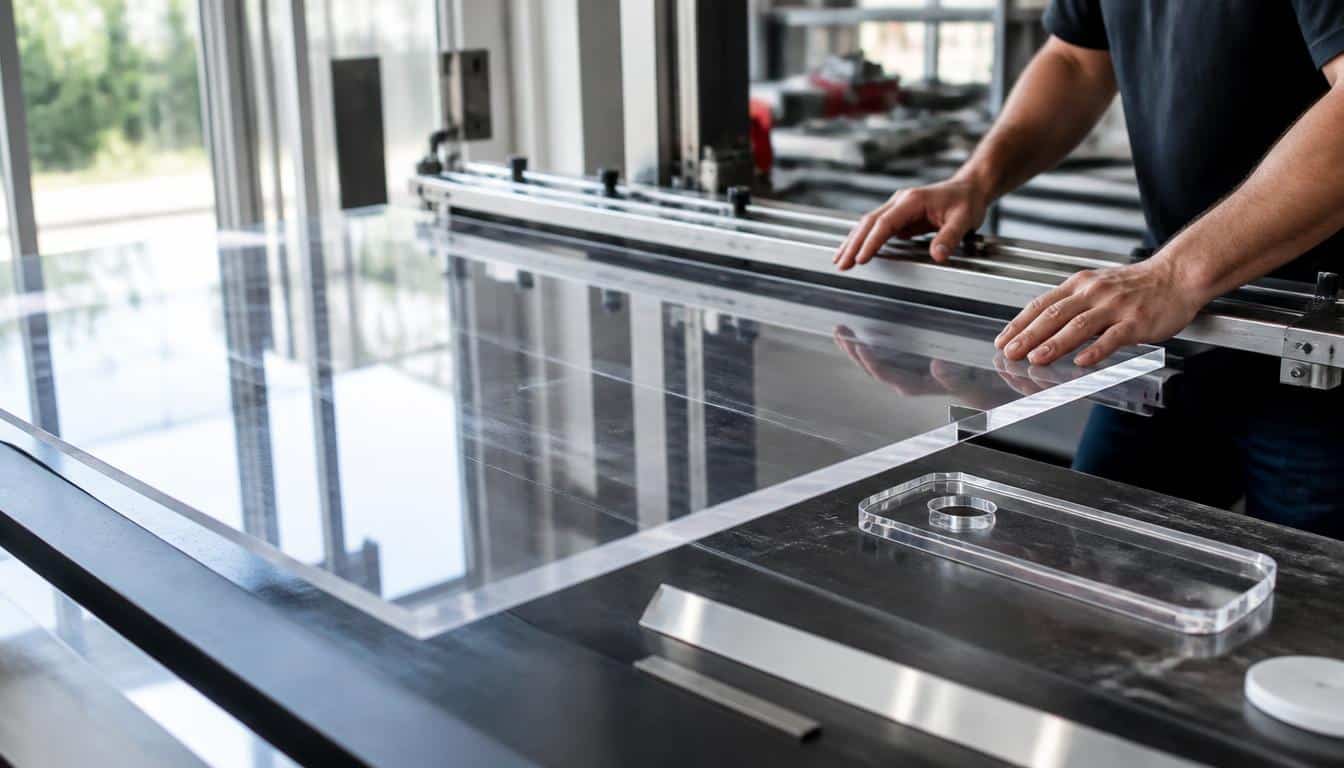
Pour réussir la découpe, il faut d’abord choisir la méthode adaptée à l’épaisseur et à la forme attendue. Le laser convient bien aux tracés fins, tandis qu’une scie ou une CNC peut mieux gérer une plaque plus épaisse. Chaque procédé a sa logique : vitesse, température et avance doivent rester cohérentes pour éviter les éclats. Sur une plaque de 3 à 10 millimètres, un réglage propre change tout. C’est souvent le meilleur moyen d’obtenir une découpe régulière et un bord net.
Le laser reste très utile quand la précision prime, mais il faut éviter la surchauffe. Une autre méthode peut être plus simple si l’on veut produire vite, sans sacrifier la qualité. Le bon procédé dépend aussi du produit final : signalétique, cache ou pièce technique. En atelier, mieux vaut tester sur une chute avant la découpe définitive, surtout si la plaque doit rester parfaitement froide au toucher.
| Méthode | Usage conseillé |
|---|---|
| Laser | Découpe fine, formes détaillées, bord propre |
| CNC | Pièces répétitives, contours complexes, meilleure régularité |
| Fraisage | Épaisseurs plus importantes, usinage précis |
| Scie | Découpe simple et rapide sur formats standards |
Si vous cherchez une découpe nette, le laser est souvent privilégié. Pourtant, pour une plaque épaisse, le fraisage ou la CNC peuvent mieux contrôler la température. L’avance doit rester stable, sinon le bord chauffe et le plastique se marque. Le bon choix consiste à relier le procédé à l’épaisseur, puis à vérifier le résultat sur quelques millimètres avant de lancer toute la série.
Réussir la mise en forme et les finitions sans défaut
Après la coupe, la mise en forme demande de la patience. Le pliage doit se faire sur une pièce bien préparée, sinon la forme risque de se fissurer. Avant de chauffer, il faut nettoyer la zone, contrôler l’épaisseur et vérifier que la pièce reste bien maintenue. Un pliage réussi laisse une forme régulière, sans tension visible. C’est là que la finition devient décisive : un bord lisse change immédiatement l’aspect final.
Le meulage sert à enlever les bavures, puis le tournage peut créer une forme plus technique ou décorative. Sur une pièce rotatif, le détail compte autant que la solidité. Une finition soignée permet de créer un rendu net, même sur une pièce simple. Pour obtenir une surface lisse, il faut avancer doucement et vérifier chaque zone après usinage.
- Chauffer trop vite avant le pliage.
- Oublier de maintenir la pièce pendant le travail.
- Forcer sur une forme encore froide.
- Enlever trop de matière d’un seul coup.
- Négliger la finition des bords.
Le meulage et le tournage donnent de bons résultats quand la pièce est stable. Sur un axe rotatif, la finition doit rester régulière pour garder une forme propre. Un détail mal repris peut casser l’effet visuel, alors qu’un passage précis suffit souvent à créer une pièce lisse et soignée.
Travailler le PMMA en atelier comme en production
En atelier, l’usinage du PMMA répond souvent à un besoin très concret : fabriquer une pièce sur mesure, rapidement et avec une tolérance maîtrisée. En industriel, la logique change peu, mais la série impose une répétabilité stricte. Chaque format doit rester précis, surtout si la réalisation doit s’intégrer dans un assemblage. Une application professionnelle peut requérir plusieurs pièces identiques, avec un contrôle de cote dès la première coupe.
Quand la précision devient indispensable en production
Dans une série, l’usinage industriel demande un suivi rigoureux du format. Une tolérance de 0,2 millimètre peut déjà compter sur une pièce d’assemblage. Le meilleur résultat vient d’un contrôle régulier, surtout si la réalisation doit offrir une compatibilité parfaite avec d’autres éléments. Ici, le courant n’est pas l’approximation, mais la constance.
Sur mesure ou en série : comment adapter le procédé au besoin
Une pièce unique demande parfois plus de souplesse, alors qu’une série impose une méthode stable. Si l’application est décorative, le procédé peut rester simple. En revanche, pour un usage industriel, il faut une tolérance répétable et un format identique d’un lot à l’autre. Cette adaptation permet d’offrir une réalisation fiable, sans perte de temps.
Régler les machines pour une coupe propre et régulière
Le réglage fait souvent la différence entre une coupe propre et un bord brûlé. Avec un laser, la puissance doit rester cohérente avec l’épaisseur ; avec le fraisage, la vitesse et l’avance doivent éviter l’échauffement. Un outil rotatif mal choisi peut marquer le plastique dès le premier passage. Pour obtenir un résultat bon, il faut utiliser une technique stable et vérifier la précision du guidage avant de lancer la coupe.
Sur une plaque fine, le laser peut travailler rapidement, mais une température trop élevée déforme le bord. Sur une plaque plus dense, le fraisage demande une avance régulière pour garder un tracé net. Le détail du réglage compte autant que la machine elle-même. Un bon choix d’outil permet d’éviter les reprises inutiles et de conserver un rendu simple à finir.
Quels réglages privilégier pour limiter l’échauffement ?
Commencez par réduire la vitesse si la matière chauffe trop. Avec le laser, la puissance doit rester ajustée au minimum utile. Avec le fraisage, une avance trop lente augmente la température, alors qu’un passage trop rapide nuit à la précision. Le bon réglage est celui qui garde le bord froid et net.
Comment obtenir une coupe régulière sur les plaques épaisses ?
Sur une plaque épaisse, il faut utiliser un outil adapté et plusieurs passes si nécessaire. Le rotatif doit rester bien guidé pour ne pas dévier. Cette technique simple permet de conserver une coupe régulière, sans forcer sur le millimètre final. Le laser peut convenir, mais le fraisage reste souvent plus précis sur les fortes épaisseurs.
Sécuriser le chantier et éviter les erreurs les plus courantes
Avant de lancer la machine, il faut sécuriser le chantier. Le plastique et le composite réagissent mal aux vibrations, donc la plaque doit être bien maintenue. Portez une protection adaptée, puis vérifiez que le trou de fixation ou de départ est propre. Une astuce simple consiste à nettoyer la zone avant la coupe pour éviter que les copeaux ne gênent l’outil. C’est nécessaire pour garder un travail bon et régulier.
Les erreurs les plus courantes viennent souvent d’un mauvais maintien ou d’un réglage trop rapide. Il faut éviter de forcer sur la pièce et éviter aussi de laisser des résidus autour du bord. Après l’opération, nettoyer soigneusement permet de contrôler le résultat et d’enlever les traces. Sur un matériau composite, cette vérification finale reste nécessaire avant la mise en service.
Les précautions indispensables avant de lancer la machine
Vérifiez la fixation, la zone de travail et l’état de l’outil. Un trou mal préparé peut dévier la coupe. Utiliser un dispositif stable permet de sécuriser la pièce et de limiter les erreurs dès le départ. Cette astuce reste simple, mais elle évite bien des reprises.
Les erreurs fréquentes à corriger dès la première pièce
Ne laissez pas les copeaux s’accumuler, car ils peuvent gêner le passage. Après chaque essai, nettoyer la surface aide à repérer un défaut de coupe. Il faut aussi enlever les bavures dès qu’elles apparaissent. Sur le plastique, un contrôle rapide suffit souvent à corriger le problème avant qu’il ne s’aggrave.
FAQ – Questions fréquentes
Quelle méthode choisir pour une découpe nette du plexiglas ?
Pour une découpe nette du plexiglas, le laser est souvent le meilleur choix sur les formes fines. Si l’épaisseur augmente, une autre méthode peut devenir plus simple et plus fiable.
Peut-on plier du plexiglas sans le fissurer ?
Oui, si le plexiglas est chauffé progressivement et maintenu correctement. Un pliage trop rapide ou sur une pièce froide augmente le risque de fissure.
Le laser convient-il à toutes les épaisseurs ?
Non. Le laser fonctionne très bien sur certaines plaques, mais il faut adapter la puissance et la vitesse. Sur le plexiglas épais, une autre découpe peut offrir plus de régularité.
Comment obtenir une finition propre après la coupe ?
Il faut ébavurer, puis polir ou reprendre légèrement le bord. Une finition soignée du plexiglas dépend surtout d’une coupe propre et d’un nettoyage attentif.
Le plexiglas extrudé se travaille-t-il comme le coulé ?
Pas tout à fait. Le plexiglas extrudé se coupe souvent plus facilement, tandis que le coulé accepte mieux certaines opérations de précision. Le choix de la méthode dépend donc du résultat attendu.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie